印刷後加工為什麼會有位置誤差?
印刷完成後,許多印刷品還需要經過裁切、軋型、壓線、摺紙、成型等後加工。
這些加工都是實際的機械作業,不可能像電腦稿中的座標一樣完全零誤差。當產品需要經過多道加工時,每一道工序的些微公差還可能累積,最後反映在成品上。因此,同一批成品之間出現約 ±2~3 mm 的加工位置差異,需要依商品、紙材及實際加工方式判斷。
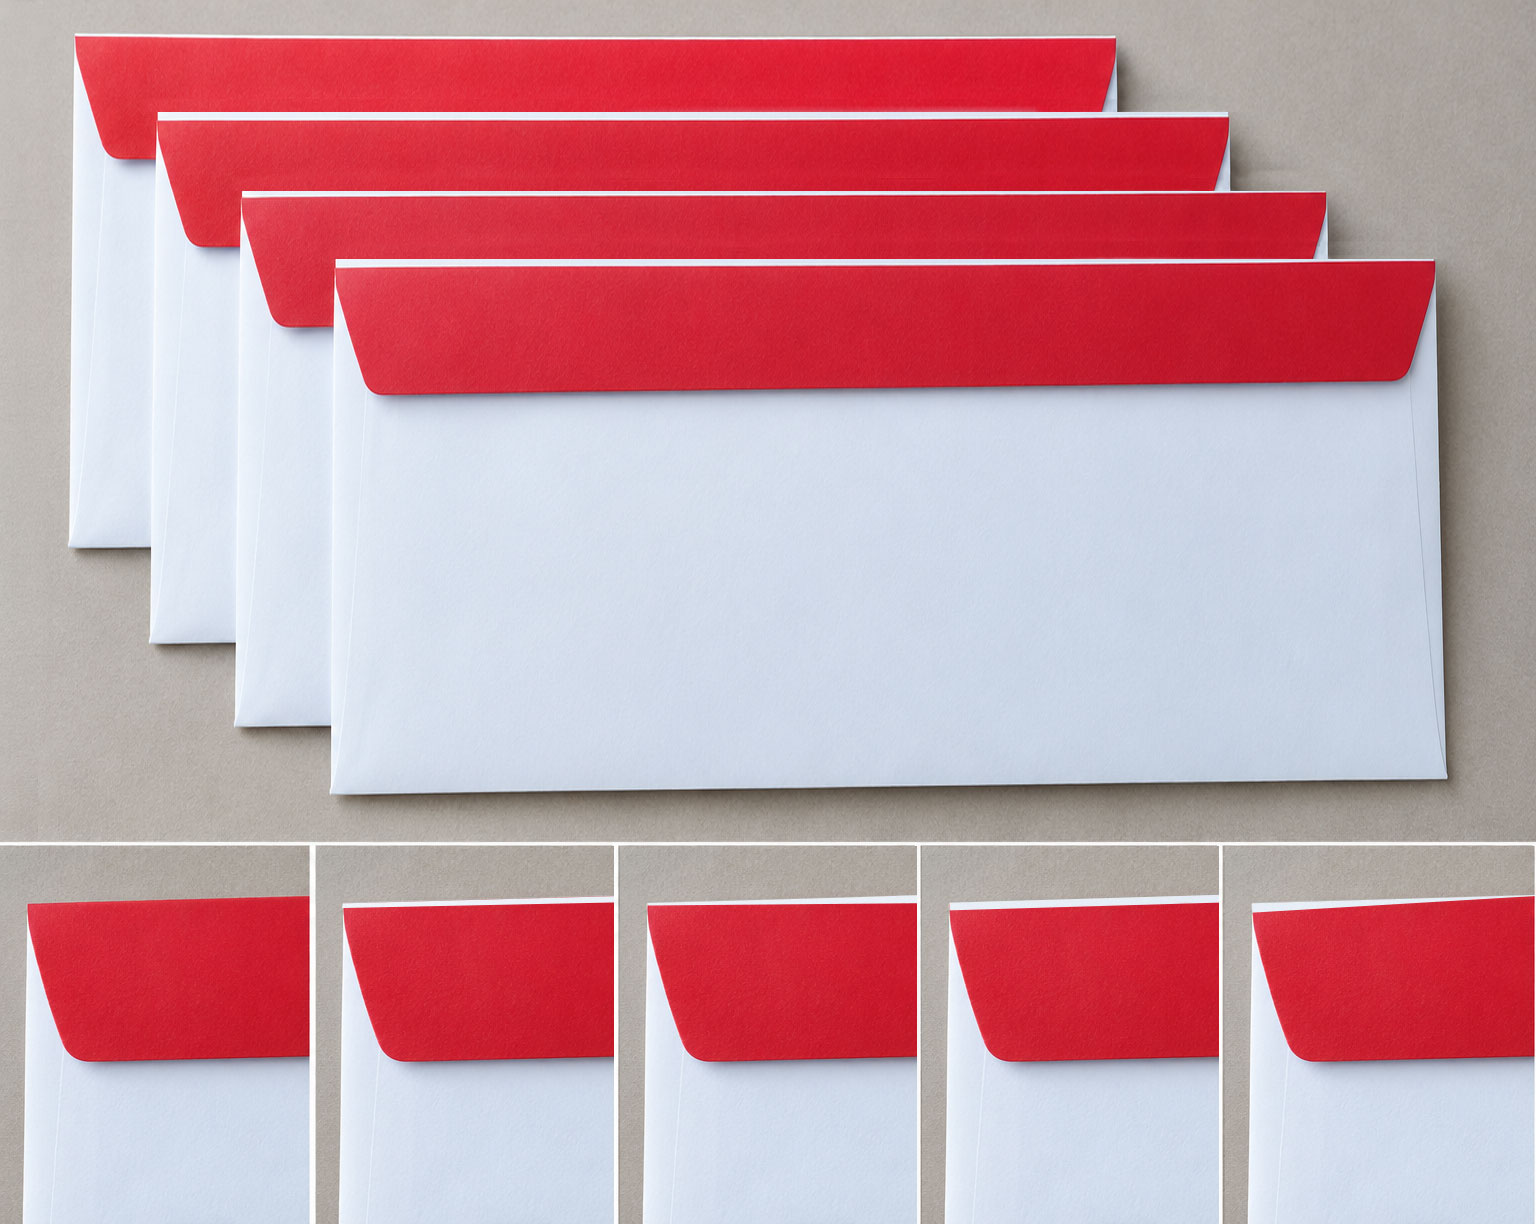
常見情況1:信封封口的色塊位置不一致
如果信封封口設計了一條剛好貼著摺線的色塊,電腦稿看起來可以非常精準。
但實際製作還要經過:軋型 → 壓線 → 摺製 → 成型
當加工產生 ±2~3 mm 的位置差異時,同一批信封並排就可能看到:
- 有些色塊剛好落在摺線
- 有些稍微超過
- 有些露出一點底紙
- 色塊與成型邊緣的距離不完全相同
信封封口色塊怎麼設計比較安全?
如果封口色塊不能接受露白,不要讓色塊剛好結束在預計的成型摺線上。由於信封還會經過軋型、摺製與成型,實際位置可能產生 ±2~3 mm 的加工公差。
可依設計需求選擇:
希望封口不露白:
將封口色塊延伸超過摺線至信封正面,預留加工公差。成型後即使位置略有偏移,也較不容易在封口邊緣露出白色底紙;但需接受少量色塊可能出現在正面。
希望信封正面保持乾淨、不出現色塊:
則應將色塊退離摺線並主動保留露白區域,不要設計成「理論上剛好貼齊摺線」。這樣即使加工位置略有差異,視覺上也不會像是不小心露出一條白邊。
注意:事先決定:讓色塊跨過摺線,或主動保留露白。避免將色塊邊界剛好設計在加工線上。
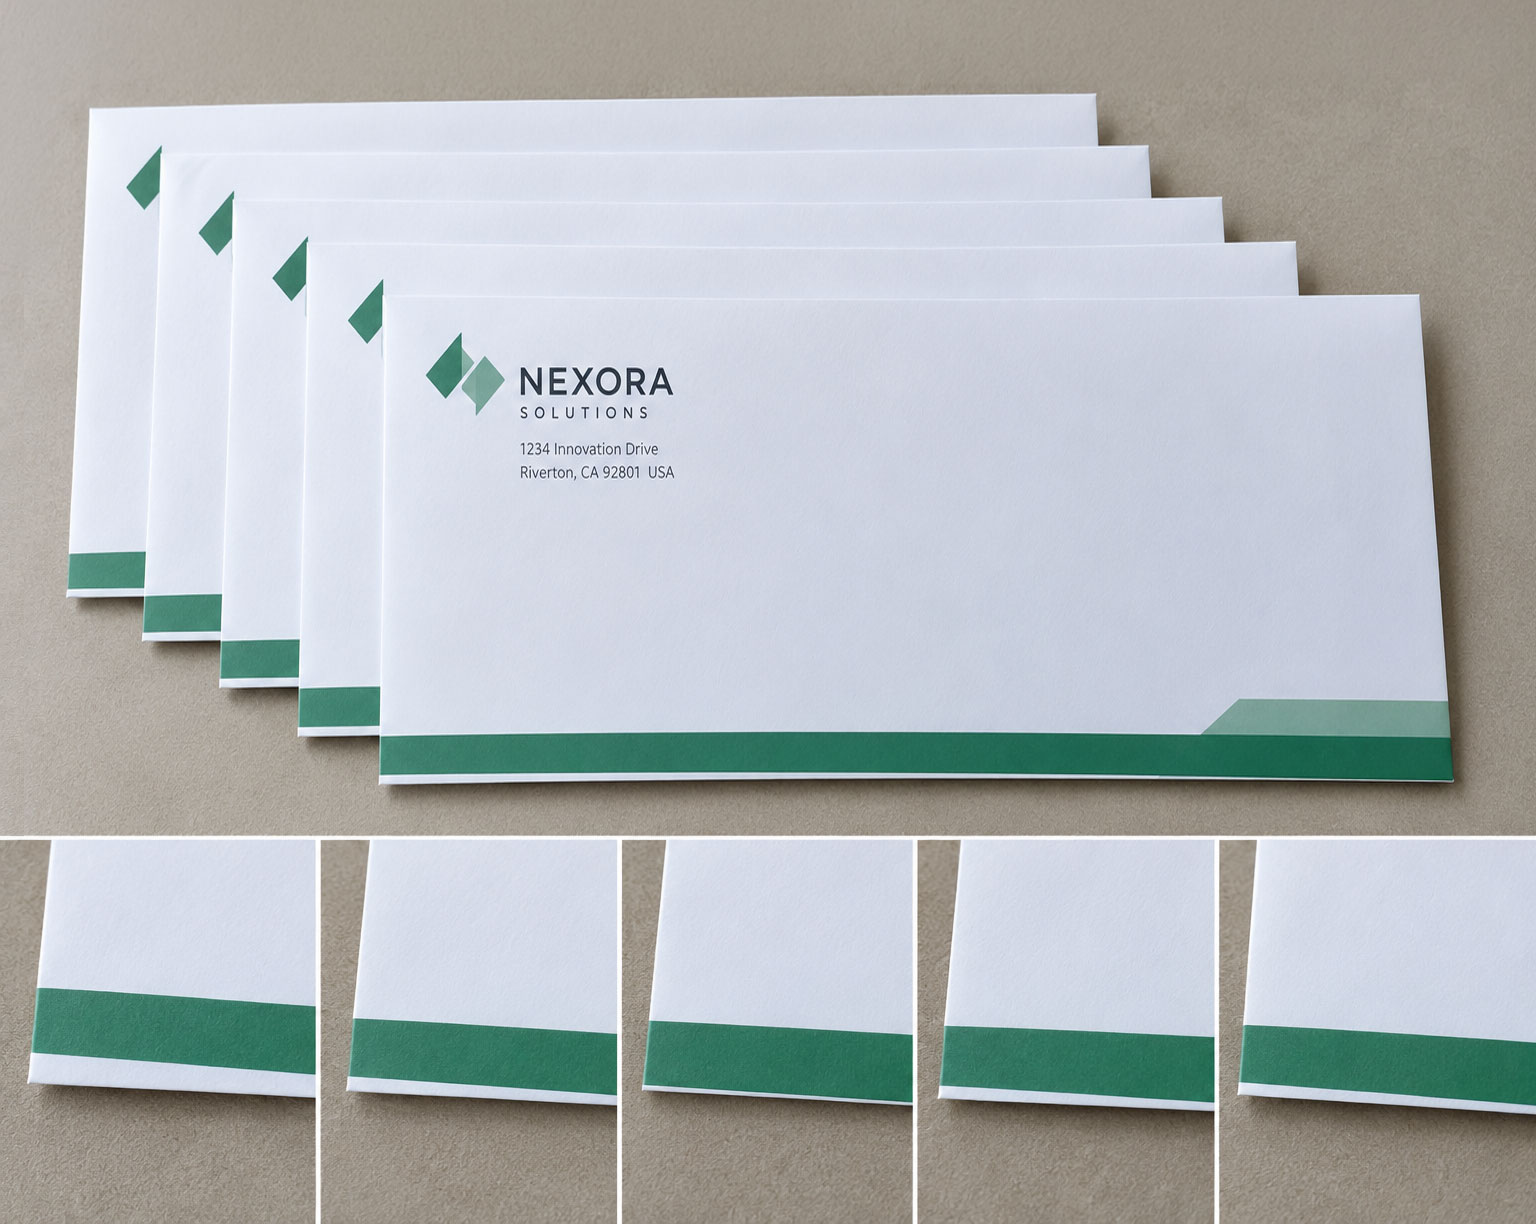
常見現象2:信封正面滿版色塊成型後露白
如果信封正面下方有滿版色塊,但製稿時色塊只做到預計的成品位置,沒有考慮後續成型公差:
加工位置只要稍微移動,原本應該滿版的地方就可能露出白色紙張。
怎麼設計比較安全?
如果信封正面底部希望呈現滿版色塊、不露白,色塊不要剛好結束在預計的成型位置。
製稿時應依實際刀模與信封結構,將色塊延伸超過成型邊界,預留足夠的加工範圍。如此即使軋型、摺製與糊合產生 ±2~3 mm 的位置公差,正面邊緣仍有色塊覆蓋,較不容易露出白色底紙。實際需要延伸多少,仍應依信封刀模、紙張與加工方式確認,不建議只以固定數值自行判斷。
設計原則:需要滿版的區域,就不要讓印刷色塊剛好停在後加工邊界。
常見現象3:階梯摺 DM 色塊無法精準對齊
階梯摺 DM 的特色,就是摺好後每一階會露出部分版面。
如果設計把不同顏色的邊界剛好壓在摺線上,理想狀態會看到:01|02|03|04 每一個色塊漂亮地接在一起。
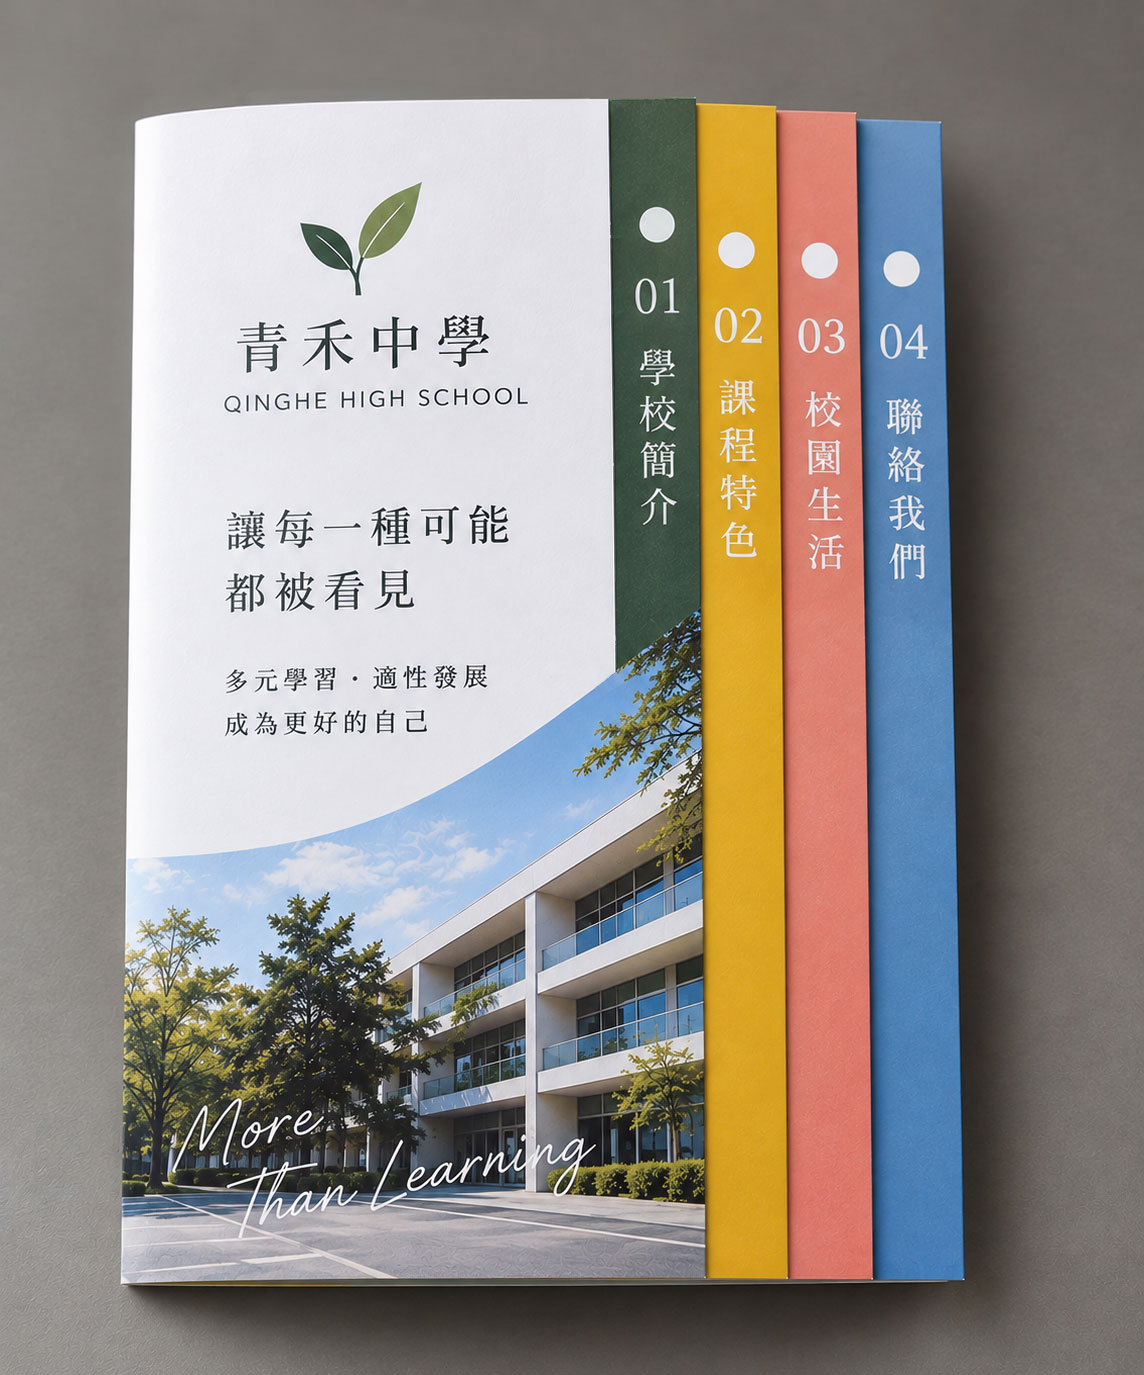
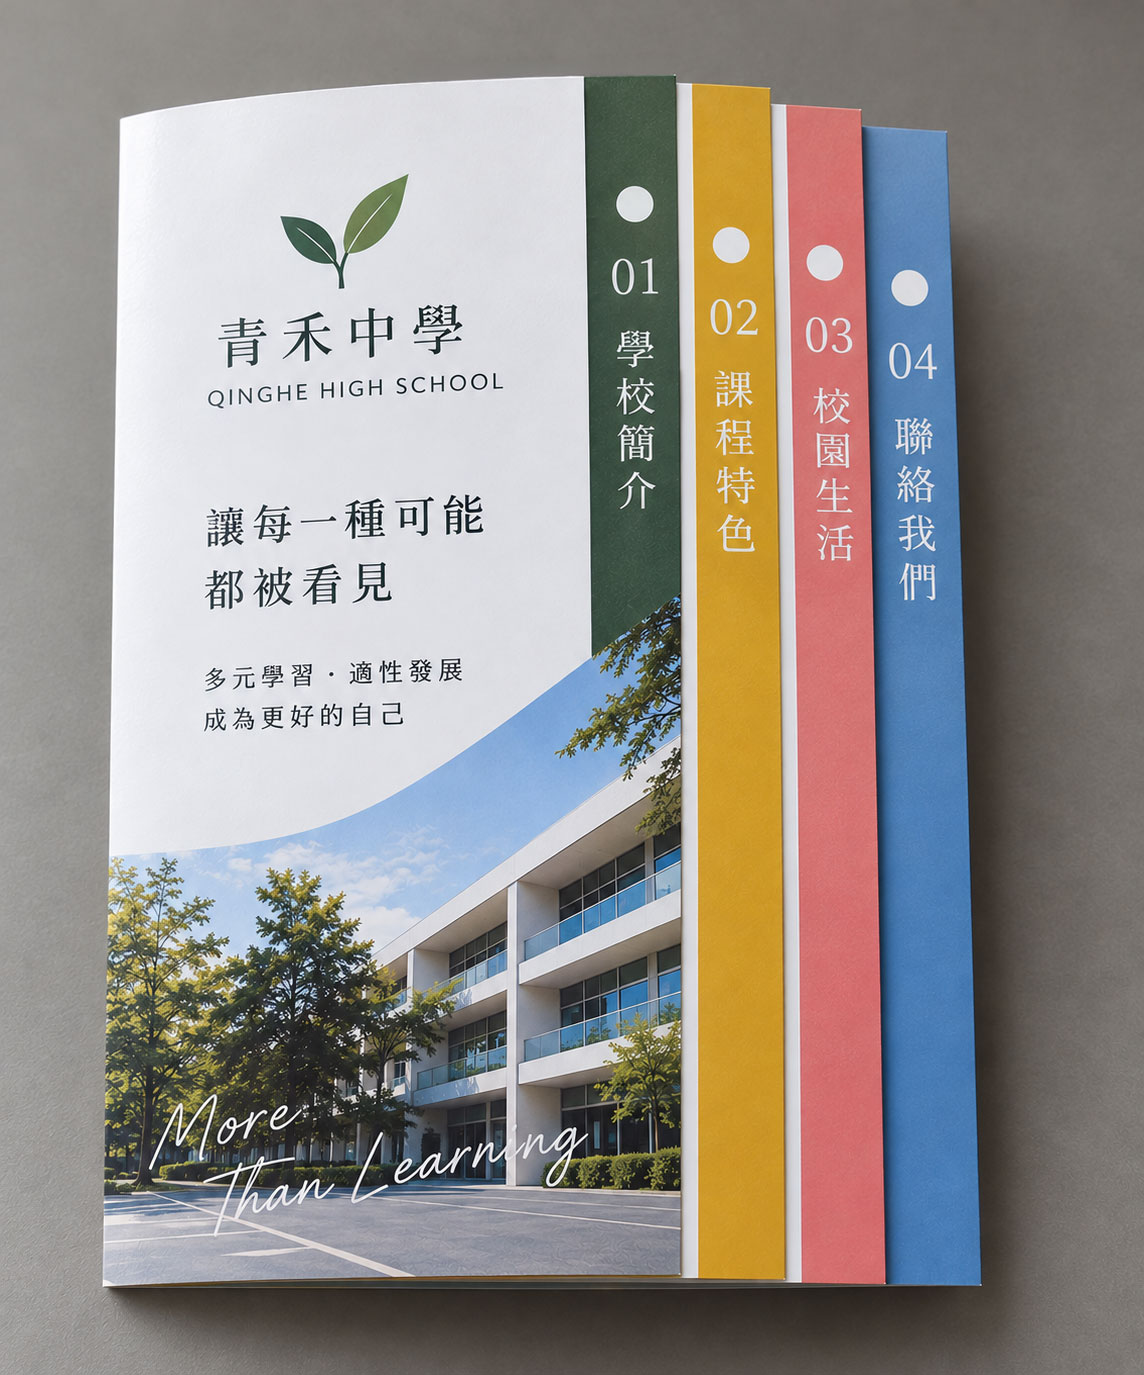
但實際摺紙存在 ±2~3 mm 加工公差,因此可能變成:01|白底|02|白底|03|04 這時看到的白色不是多出一張紙,也不是漏印,而是:摺線位置與印刷色塊交界產生差異,原本位於下一摺面的白色底紙因此露了出來。
所以階梯摺怎麼設計比較安全?
如果不能接受露白,就不要讓兩個色塊的交界剛好依賴摺線來完成對位。
可以:
- 將色塊延伸超過預計摺線
- 使用相同或相近底色跨越加工位置
- 重要文字、框線及圖案不要緊貼摺線
±2~3 mm 是不是代表所有成品都會偏 3 mm?
不是。
±2~3 mm 是加工時需要預留的合理公差概念,不代表每一件成品一定會偏移 2~3 mm。
實際差異仍會受到紙張、尺寸、加工設備、摺法、軋型方式與加工道數影響。
而且加工工序越多,越不能用電腦稿的「零誤差」方式理解成品。
結論
與其要求加工做到完全零誤差,更重要的是製稿時不要讓合理公差直接變成明顯的視覺問題。
尤其應避免:
色塊交界、細框線、對稱圖形、重要文字或必須精準銜接的圖案,剛好落在裁切線、摺線或成型線上。
如果設計本身必須高度精準對位,建議製作前先確認加工方式與可接受公差,再決定版面。
FAQ
加工誤差常見問題
後加工為什麼不能做到完全零誤差?
因為裁切、軋型、壓線、摺紙與成型都是實際機械加工,紙張本身也會受到厚度、纖維、濕度與加工過程影響,因此無法等同電腦稿的絕對座標。
±2~3 mm 算正常嗎
常見紙製品可將 ±2~3 mm 作為製稿時需要考量的後加工公差範圍,但實際允收仍應依商品、尺寸、紙材及加工方式判斷,不能所有印刷品一概而論。
為什麼同一批信封的色塊位置會不完全一樣?
信封印刷後還需要軋型、壓線、摺製與糊合成型。即使印刷位置相同,後續加工位置的些微差異,也會讓色塊與最終成品邊緣的位置看起來不同。
為什麼階梯摺 DM 的色塊中間會露白?
如果色塊邊界剛好設計在摺線上,實際摺紙產生些微位置公差時,下一摺面的白色底紙便可能露出。這也是為什麼製稿時不建議把必須精準銜接的色塊交界完全依賴摺線定位。
出現位置差異就算加工瑕疵嗎?
不一定。
應先確認偏移程度是否落在該商品與加工方式的合理公差內。合理加工公差與明顯加工異常是不同的概念,不能只以「有沒有偏」作為判斷標準。