裁切加工怎麼完稿?
一刀修、兩刀修與印刷拼模教學
印刷品完成後,經常需要透過裁切加工,製作成指定的尺寸。無論是名片、貼紙、DM、海報或卡片,正確的裁切方式與完稿設定,都會影響成品尺寸及邊緣的完整性。
裁切加工主要分為一刀修與兩刀修。 當相鄰印刷品使用連續底色時,通常可以採用一刀修;若底色、圖案不同,則可能需要預留裁切間距,以兩刀修方式完成,避免相鄰圖案或底色出現在成品邊緣。
什麼是一刀修與兩刀修?
一刀修|相鄰印刷品共用裁切線
一刀修是指相鄰兩個版面共用同一條裁切線,裁切一次即可將兩個印刷品分開。
適合相同底色、連續背景,且相鄰畫面允許共邊裁切的設計。由於不需額外保留兩模之間的裁切間距,因此能有效利用紙張尺寸。但如果兩側的圖案、底色或框線不同,裁切時可能因正常加工公差,使相鄰畫面的顏色出現在成品邊緣。
兩刀修|相鄰印刷品分別裁切
兩刀修是指在兩個印刷版面之間預留間距,分別沿各自的裁切線進行裁切,將中間多餘的紙張移除。
適合不同底色、獨立圖案,或不希望相鄰畫面互相影響的設計。
例如兩張不同顏色的卡片,如果直接共用一條裁切線,稍有裁切位移,就可能讓另一張卡片的底色出現在邊緣。
採用兩刀修並正確預留出血,可以降低這類問題發生的機會。不過,即使已正確預留裁切間距,實際加工仍可能存在些微位置誤差,詳細可參考印刷後加工公差說明。
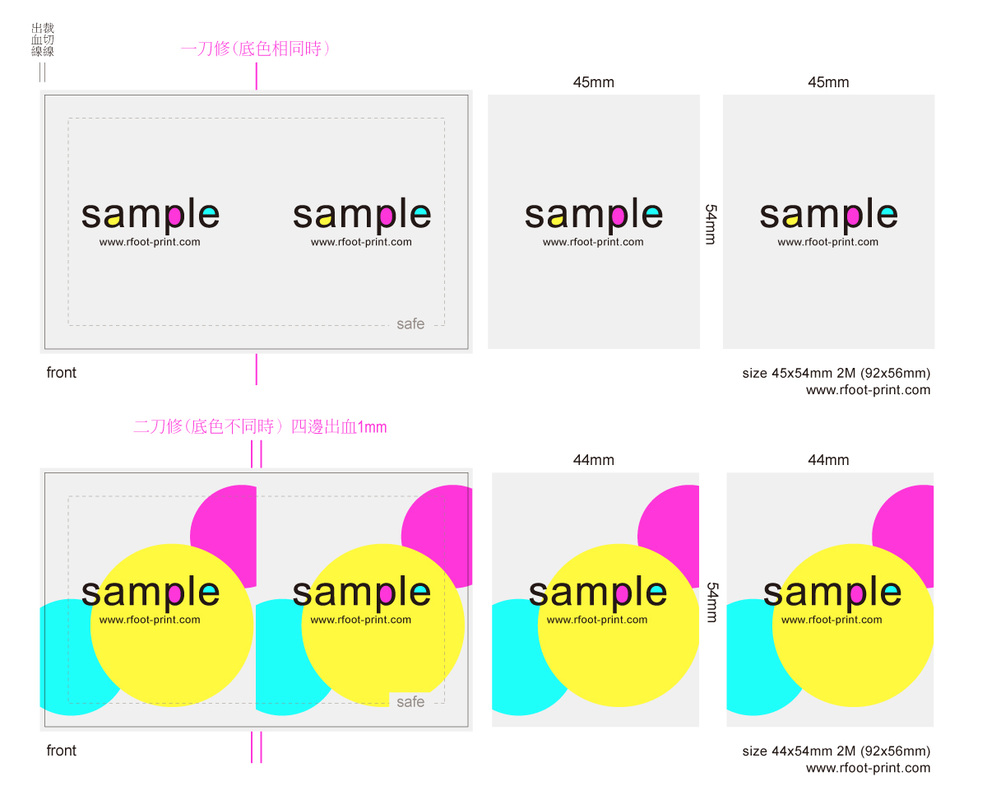
注意:兩刀修會占用額外的裁切空間,因此相同紙張尺寸下,每模的完成尺寸可能比一刀修略小。
一刀修與兩刀修有什麼差別?
| 比較項目 | 一刀修 | 兩刀修 |
|---|---|---|
| 裁切方式 | 相鄰版面共用裁切線 | 相鄰版面分別裁切 |
| 適用設計 | 相同或連續底色 | 不同底色、獨立圖案 |
| 模與模之間 | 不需另外預留裁切間距 | 需預留裁切間距 |
| 紙張利用 | 可保留較大的完成尺寸 | 完成尺寸可能縮小 |
| 注意事項 | 相鄰圖案可能互相露出 | 必須正確設定出血與裁切位置 |
注意:選擇裁切方式時,應先確認印刷品的完成尺寸與設計內容,再決定是否適合共邊裁切。
A4 拼模裁切尺寸怎麼計算?
當印刷品的完成尺寸小於原始印刷紙張時,可以透過拼模,將多個相同或不同的設計排列在同一張印刷版面,再於印刷完成後裁切成個別成品。
以下使用 A4 尺寸 210 × 297 mm 作為示範。
A4 拼三模|長形 DM 裁切
A4 紙張可將 297 mm 的長邊分成三模,每模高度為 210 mm,適合製作長形宣傳單、活動卡等印刷品。
若有不同尺寸或數量的製作需求,也可以參考 DM・海報印刷 的商品規格。
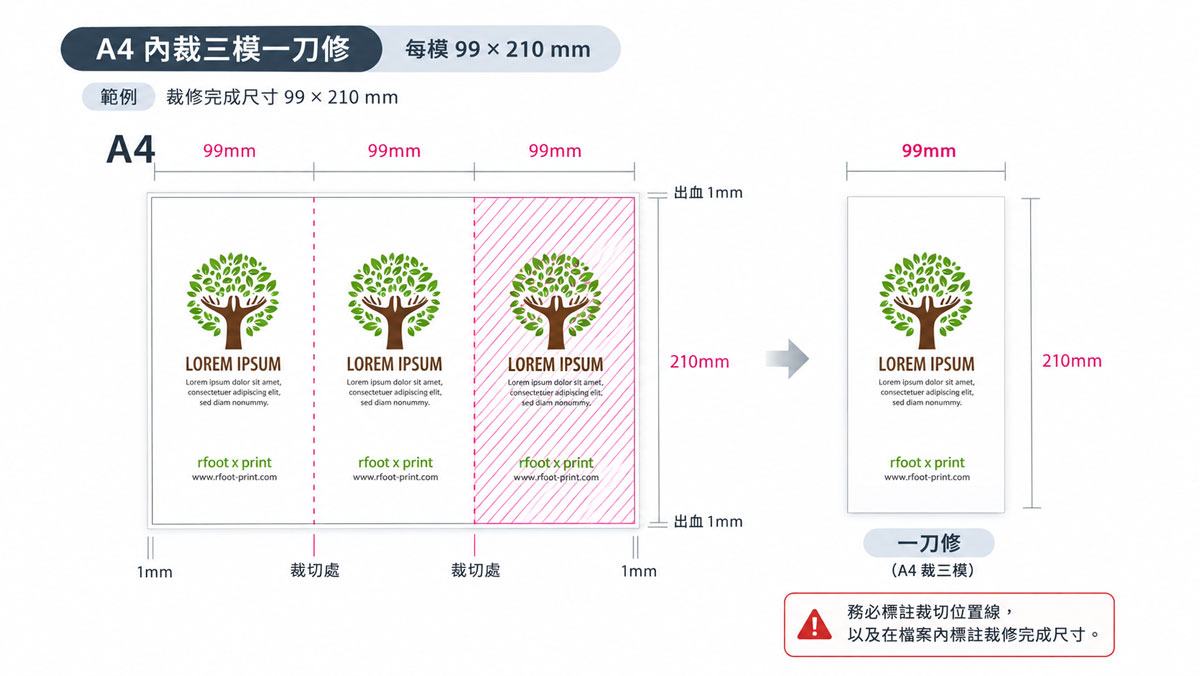
一刀修:每模 99 × 210 mm
三模相鄰位置共用裁切線,適合底色連續的設計。
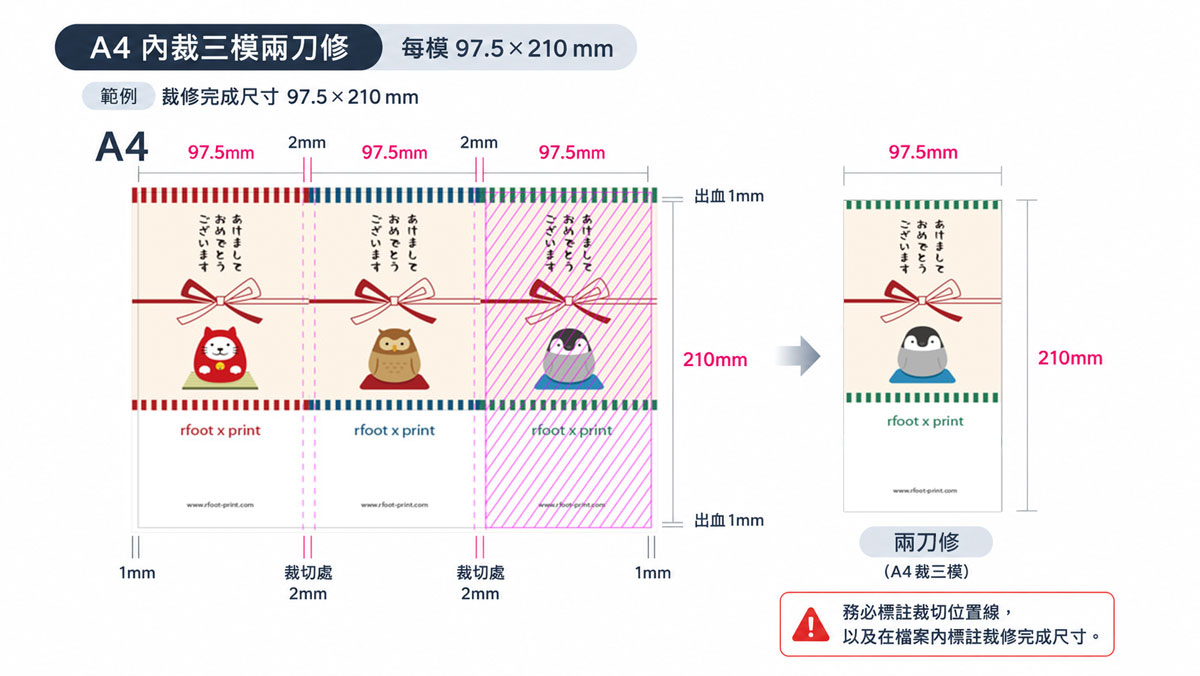
兩刀修:每模 97.5 × 210 mm
相鄰兩模之間各保留約 2 mm 裁切間距,適合不同底色或獨立圖案的版面。
以上為特定拼模範例,實際尺寸仍須配合印刷版型與加工條件確認。
A4 拼四模|A6 尺寸裁切
將 A4 版面分成四個區域,可製作接近 A6 大小的印刷品,適合小型宣傳卡、活動卡及商品資訊卡。
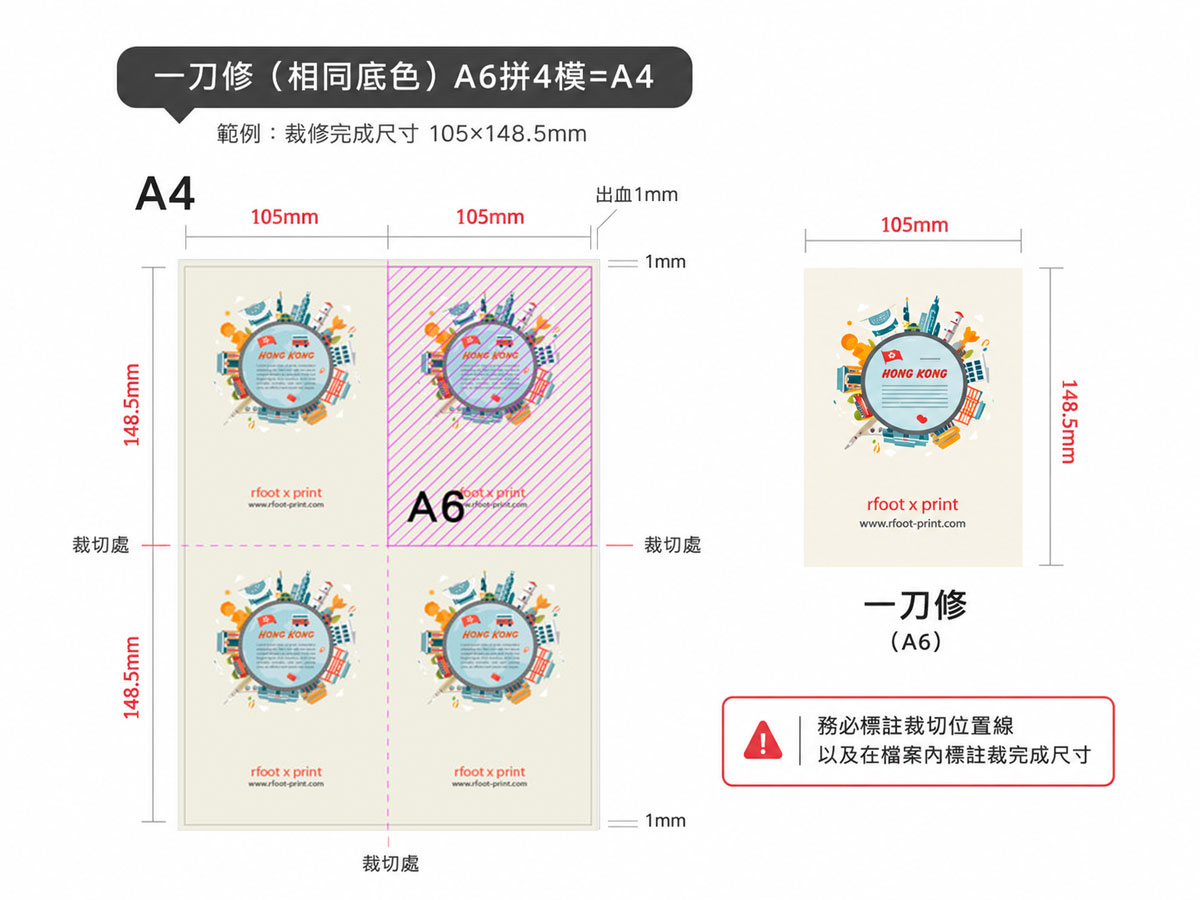
一刀修:每模 105 × 148.5 mm
兩列、兩欄共用裁切線,裁切後可取得四個相同尺寸的成品。
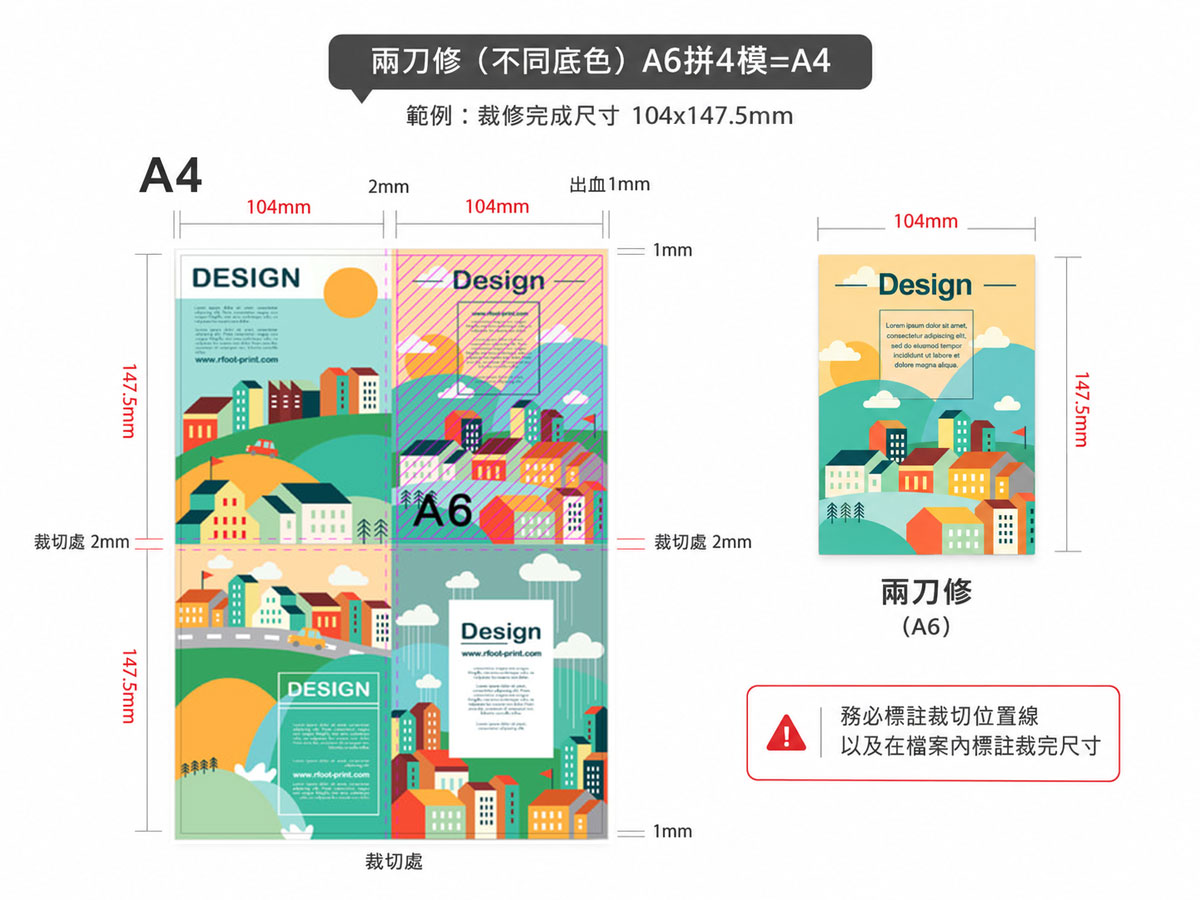
兩刀修:每模 104 × 147.5 mm
於水平及垂直拼模交界處預留約 2 mm 的裁切間距,分別裁切四個版面。
兩刀修的完成尺寸小於標準 A6 尺寸(105 × 148 mm)。若成品必須符合指定尺寸,應事先確認是否需要調整印刷版型。
拼模尺寸與出血提醒
以上範例以 A4 成品範圍計算;若印刷版型規定四邊各預留 1 mm 出血,完整檔案尺寸則為 212 × 299 mm。
這裡的 1 mm 是上述拼模範例所採用的規格,不代表所有印刷品均使用 1 mm 出血。
不同印刷商品、紙材與加工方式可能採用不同的出血設定,製稿時應以實際商品規範為準。
完稿注意:
- 滿版底色及圖片應延伸至規定出血範圍。
- 重要文字不要靠近裁切位置。
- 避免細框線緊貼成品四角。
- 完稿檔案請另附上加工裁切線位置示意。
印刷裁切檔案怎麼製作?
1. 先確認裁切完成尺寸
建立檔案前,應先確認最終成品的寬度與高度。
若需要自行拼模,請明確註明每一模的完成尺寸,避免只提供拼模後的整張尺寸,造成加工認知差異。
例如 A4 拼四模,必須確認成品是 105 × 148.5 mm,還是 104 × 147.5 mm,不能只標示「A6 四模」。
2. 選擇一刀修或兩刀修
確認相鄰設計是否能共用裁切線。
即使背景顏色相同,如果圖案、邊框或線條剛好位於交界處,也可能不適合一刀修。
尤其不同底色的印刷品,應注意裁切後是否可能露出相鄰版面的顏色。
若設計需要四邊都保持完整且不能接受相鄰色塊露出,建議於製稿階段先確認兩刀修及可使用的拼模尺寸。
3. 正確預留出血與安全距離
滿版底色、照片及圖案應依指定規格延伸至出血區域,避免裁切後露出白色紙邊。
重要文字、Logo、框線及主要圖案,建議距離裁切完成線至少 5 mm。
安全距離是用來保護重要內容,不能取代出血設定。
如果想了解為什麼成品裁切後可能出現邊距不一致、框線看起來歪斜等情況,可以進一步閱讀裁切公差與安全距離說明。
4. 清楚標示裁切位置
如果是自行拼模的檔案,應清楚註明:
每一模的裁切位置
裁切完成尺寸
一刀修或兩刀修
拼模數量
是否有特殊裁切要求
裁切線應以獨立圖層或清楚的標示方式製作,並與實際印刷圖案區分,避免誤印於成品上。
注意:如自行拼模,請勿只以設計畫面或色塊交界作為裁切依據,應明確標示實際裁切位置與完成尺寸。
5. 送印前再次確認
檔案完成後,請確認各模的方向、內容、數量及裁切尺寸。
雙面印刷時,還須注意正反面的方向與拼版關係,避免裁切後出現正反面顛倒或位置不符的情況。
如果印刷品需要特定完成尺寸,也應確認預留裁切間距後,是否仍符合原本的設計需求。
裁切加工有哪些限制?
最小裁切尺寸
一般紙張裁切需考慮機器夾持與操作空間。
既有常規裁切規範以短邊 30 mm 作為下限,若完成尺寸小於 30 mm,需先確認是否能以一般裁切方式製作。
特殊厚卡或小尺寸印刷品,可能需要更大的加工尺寸。例如超厚卡的既有規範以 50 mm 作為最小裁切尺寸,實際仍須依材料厚度與加工設備確認。
若尺寸過小,可能需要改用刀模軋型或其他適合的製作方式。
不同材質的裁切限制
厚紙卡、上膜紙張、貼紙與一般薄紙的裁切特性不同。
紙張厚度、上膜、膠層與加工數量,都可能影響刀具裁切、紙張堆疊及邊緣品質。
例如貼紙在裁切時,可能因機器壓力造成邊緣膠層受到擠壓,形成貼紙裁切後側邊溢膠的現象;厚卡則需要考慮刀具與材料的相容性。
因此,特殊紙材及大量裁切訂單,應於送印前確認加工可行性。
小尺寸印刷品與書籍裁修
小尺寸卡片、書籍及裝訂成品的裁切方式,也可能與一般單張印刷品不同。
例如少量書籍在裝訂完成後,可能需要進行三面裁修,去除多餘紙邊並完成指定尺寸。
製作前應先確認書籍完成尺寸、裝訂方式及可裁切範圍,避免因裁切位置不當影響內頁文字或裝訂結構。
書籍裁修的加工條件與單張拼模的一刀修、兩刀修不同,應依實際裝訂方式確認。
裁切加工費用如何計算?
裁切加工費用會受到紙張材質、厚度、數量、裁切模數與加工方式影響。
一般大量印刷品與少量特殊裁切的計價方式可能不同;如果需要額外裁切、特殊尺寸或裝訂後裁修,也可能產生不同的加工費用。
建議提供印刷品尺寸、紙材、數量及加工需求後,再確認實際費用。
裁切加工價格與計價方式
裁切加工費用依印刷品種類、紙張厚度、 裁切模數及加工數量計算。 以下提供常見裁切加工的基本工價格, 實際費用依訂單規格及數量確認。
名片、名片式貼紙裁切價格
適用於標準名片及名片式貼紙拼模裁切。 1M 標準規格含出血為 92 × 56 mm, 裁切完成尺寸為 90 × 54 mm。
| 商品規格 | 裁切模數 | 基本工 |
|---|---|---|
| 1M | 2M | 免費 |
| 1M | 3M | NT$300 |
| 2–11M | 1–3M | 免費 |
| 2–11M | 4–6M | NT$200 |
| 2–11M | 7–9M | NT$300 |
| 2–11M | 10–13M | NT$400 |
| 2–11M | 14–16M | NT$500 |
工作天 : 1天。基本工為最低收費;免費項目不另收裁切費。 每 500 張為 1 式,不足 500 張以 1 式計算。
裁切完成尺寸短邊不得小於 30 mm。 1M 商品僅提供 2M、3M 裁切規格。 採用兩刀修時,須扣除裁切間距, 確認實際完成尺寸符合最小裁切限制。
DM、海報裁切價格|16K、8K、G8、G4
| 裁切模數 | 180 μm 以下 且未上膜 |
181–299 μm 或上膜紙張 |
300 μm 以上 |
|---|---|---|---|
| 1–3M | 免費 | 免費 | 免費 |
| 4–10M | NT$200 | NT$300 | NT$500 |
| 11–15M | NT$400 | NT$600 | NT$800 |
| 16–20M | NT$500 | — | — |
工作天 : 2天。以上為基本工(最低收費)。 每 2,000 張為 1 式,不足 2,000 張以 1 式計算。
300 μm 以上紙張依第三欄計價, 不另加乘。— 表示無標準報價, 請先確認加工可行性。
DM、海報裁切價格|5K、4K、2K、G2、G1、1K
| 裁切模數 | 180 μm 以下 且未上膜 |
181–299 μm 或上膜紙張 |
300 μm 以上 |
|---|---|---|---|
| 1–4M | 免費 | 免費 | 免費 |
| 5–10M | NT$300 | NT$500 | NT$800 |
| 11–20M | NT$500 | NT$700 | NT$900 |
| 21–30M | NT$700 | NT$1,000 | NT$1,500 |
工作天 : 2天。以上為基本工(最低收費)。 每 2,000 張為 1 式,不足 2,000 張以 1 式計算。
300 μm 以上紙張依第三欄計價, 不另加乘。特殊材質與裁切尺寸 請先確認加工條件。
少量書籍裁修價格
適用於少量書籍印刷完成後, 依指定尺寸進行裁修加工。
| 裝訂方式 | 計價單位 | 裁修單價 |
|---|---|---|
| 騎馬釘、膠裝 | 每本 | NT$35 |
| 精裝書 | 每本 | NT$50 |
工作天 : 2天。依實際裁修本數計費,不設基本工。 裁修費用=裁修本數 × 每本單價。
小於 A5 尺寸、特殊裝訂規格 及追加裁修需求,請於製作前確認加工可行性。
注意:每種加工耗損 5-10% 屬正常現象,若要足數交貨需加印數量。合版名片無法加放放損,若要足數交貨需往下一級距數量發印。
正確的裁切規劃,從製稿開始
裁切加工看似簡單,但不同的裁切方式,會直接影響拼模尺寸與成品邊緣效果。
製稿前先確認完成尺寸、相鄰底色與出血設定,並清楚標示裁切位置,可以減少加工溝通上的誤差,也讓印刷成品更符合預期。
如果不確定設計檔案適合一刀修或兩刀修,歡迎透過線上傳檔估價提供檔案、完成尺寸與印刷需求,由右腳設計協助評估適合的製作方式。
FAQ
裁切加工常見問題
一刀修和兩刀修,應該選哪一種?
若相鄰版面使用連續背景、允許共邊裁切,通常可考慮一刀修。若相鄰印刷品的底色或圖案不同,建議評估兩刀修,以降低相鄰圖案互相露出的風險。
底色相同,就一定可以一刀修嗎?
不一定。除了底色,還需要考慮圖案、文字、邊框及相鄰畫面的連續性。如果交界處有不適合裁切的設計,仍可能需要兩刀修。
為什麼 A4 拼四模後,每模尺寸會變小?
因為兩刀修必須保留額外的裁切間距。例如本文的 A4 四模範例,一刀修可得到 105 × 148.5 mm,兩刀修則為 104 × 147.5 mm。
印刷拼模一定要自己製作嗎?
不一定,需依印刷商品及服務方式決定。若需要自行拼模,請依指定印刷版型製作;若不熟悉拼模方式,可在送印前提供尺寸與設計內容確認。
裁切出血一定要設定 1 mm 嗎?
不是。本文示範採用特定拼模的 1 mm 出血設定,其他印刷商品可能需要 2 mm、3 mm 或不同的出血規格,請依商品完稿說明製作。
為什麼裁切完成後,成品邊緣會出現另一個圖案的顏色?
常見原因是拼模時不同底色直接共用裁切線,加上正常裁切位置公差,導致相鄰版面的顏色出現在邊緣。製稿時應評估是否改用兩刀修,並正確預留出血。
裁切尺寸小於 30 mm,可以製作嗎?
一般裁切設備可能因夾持及加工限制,無法直接裁切過小的尺寸。若完成尺寸小於 30 mm,建議先確認紙張材質、數量及加工方式,必要時可評估改用刀模軋型。
已經印好的成品,還可以另外裁切嗎?
部分印刷品可以追加裁切,但必須確認目前的成品尺寸、可裁切範圍及重要內容位置。
如果文字、Logo 或圖案太靠近預定裁切位置,追加裁切可能造成內容缺失,因此應於加工前確認可行性。